

SHENGFACzęści do obróbki CNC ze stali nierdzewnejsą przeznaczone do zespołów przemysłowych wymagających połączeń gwintowych, precyzyjnych otworów montażowych i dokładnie obrobionych powierzchni współpracujących.
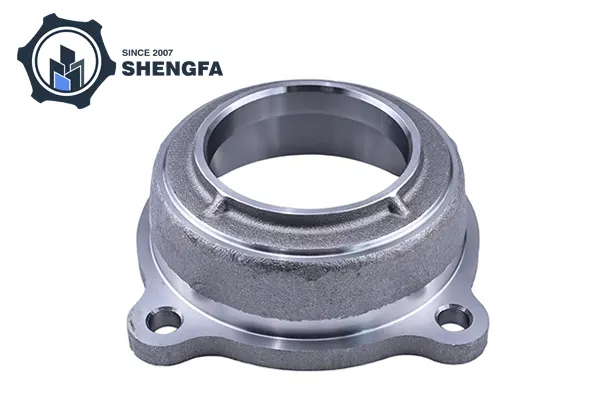
Gwintowany adapter kołnierzowy łączy w sobie śrubowany interfejs montażowy z centralnym połączeniem gwintowym. Toczenie CNC, wiercenie, pogłębianie i gwintowanie wewnętrzne stanowią główną sekwencję obróbki.
| Parametr | Specyfikacja |
|---|---|
| Typ części | Adapter kołnierzowy z gwintem obrabianym CNC |
| Materiał pierwotny | Stal nierdzewna |
| Materiały alternatywne | Stal węglowa, stop aluminium |
| Główna struktura | Kołnierz okrągły z podwyższonym występem centralnym |
| Funkcje montażu | Sześć pogłębionych otworów przelotowych |
| Połączenie centralne | Gwint wewnętrzny z występem ustalającym |
| Operacje obróbcze | Toczenie CNC, wiercenie, pogłębianie, gwintowanie wewnętrzne |
| Stan powierzchni | Metaliczne wykończenie po obróbce mechanicznej |
| Wymiary i tolerancje | Według rysunku technicznego |
| Specyfikacje gwintów | Wyznaczona średnica, podziałka i tolerancja |
| Usługa produkcyjna | Obróbka OEM i ODM |
Wymiary kołnierzy, położenie otworów, tolerancje gwintów, płaskość i chropowatość powierzchni są określone na rysunku komponentu.
Wybór materiału na części do obróbki CNC ze stali nierdzewnej zależy od narażenia na korozję, obciążenia mechanicznego, wymagań dotyczących masy i specyfikacji obróbki.
| Tworzywo | Charakterystyka | Typowe zastosowania |
|---|---|---|
| Stal nierdzewna SUS304 | Ogólna odporność na korozję, dobra odkształcalność i szerokie zastosowanie przemysłowe | Armatura przemysłowa, złącza gwintowane i elementy montażowe |
| Stal nierdzewna SUS316L | Poprawiona odporność na wiele środowisk zawierających chlorki w porównaniu z SUS304 | Komponenty narażone na bardziej wymagające warunki korozyjne |
| Stal węglowa | Dostępne w różnych klasach i poziomach wytrzymałości; może być wymagana ochrona antykorozyjna | Zespoły mechaniczne o określonych wymaganiach wytrzymałościowych i kosztowych |
| Stop aluminium | Niższa gęstość niż stal i dobra skrawalność | Lekkie komponenty, gdzie pozwalają na to wymagania dotyczące wytrzymałości i zużycia gwintu |
SUS304 nadaje się do wielu ogólnych zastosowań przemysłowych, natomiast SUS316L można wybrać do środowisk charakteryzujących się większą ekspozycją na chlorki. Stal węglowa i stop aluminium stanowią alternatywę, gdy właściwości mechaniczne, waga lub koszt mają pierwszeństwo przed odpornością stali nierdzewnej na korozję.
Sześć wpuszczonych otworów przelotowych zapewnia przykręcany interfejs montażowy kołnierza. Średnica otworu, kąt zagłębienia, średnica koła podziałowego i tolerancje położenia są zgodne z rysunkiem zespołu pasującego. Dokładne rozmieszczenie otworów ułatwia dopasowanie do odpowiednich punktów montażowych.
Podwyższony zgrubienie mieści główny gwint wewnętrzny. Średnica gwintu, skok, głębokość i tolerancja określają zgodność z elementem współpracującym. Jeśli wymaga tego projekt zespołu, występ ustalający stanowi odniesienie do osadzenia.
Toczenie CNC tworzy okrągły profil kołnierza i geometrię powierzchni czołowej. Określona średnica zewnętrzna, koncentryczność, płaskość i chropowatość powierzchni określają dokładność wymiarową gotowej części. Funkcjonalne powierzchnie współpracujące mogą zostać dodatkowo wykończone, jeśli wymaga tego rysunek.
W przypadku części obrabianych CNC ze stali nierdzewnej wybór materiału musi uwzględniać środowisko pracy i warunki mocowania.
SUS304 obejmuje wiele ogólnych połączeń przemysłowych. SUS316L to opcja do zastosowań, w których występuje większe narażenie na media zawierające chlorki. Stal węglowa może pasować do zespołów wymagających określonych właściwości mechanicznych, podczas gdy stop aluminium może zmniejszyć wagę elementu.
Zazębienie gwintu, obciążenie mocowania, zużycie powierzchni stykowej i ryzyko zatarcia również wpływają na wybór materiału. W przypadku połączeń gwintowych ze stali nierdzewnej odpowiednie elementy złączne i odpowiednie praktyki montażowe pomagają ograniczyć uszkodzenia gwintów podczas instalacji.
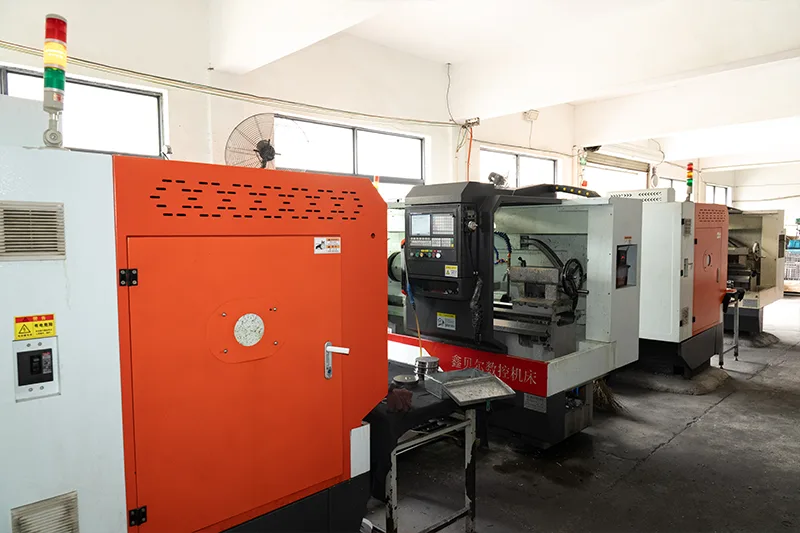
SHENGFAproces obróbkido adapterów kołnierzowych ze stali nierdzewnej obejmuje toczenie, wiercenie, pogłębianie, gwintowanie wewnętrzne i wykańczanie krawędzi.
Parametry skrawania i geometrię narzędzia dobiera się w zależności od gatunku stali nierdzewnej i wymiarów elementu. Utrzymanie efektywnych warunków skrawania pomaga ograniczyć utwardzanie przez zgniot, natomiast odprowadzanie wiórów i zarządzanie chłodziwem wspierają stabilną obróbkę.
Gwinty wewnętrzne wymagają kontroli średnicy, skoku, głębokości i dopasowania. Sześć otworów montażowych musi spełniać określone wymagania dotyczące położenia i zagłębienia. Gratowanie usuwa niechciane krawędzie wokół otworów, pogłębień i otworów gwintowanych bez zmiany wymiarów funkcjonalnych.
Element referencyjny ma metaliczne wykończenie po obróbce mechanicznej z widocznymi śladami toczenia. Dodatkowe wykończenie można określić zgodnie z wymaganiami dotyczącymi kontroli korozji i jakości powierzchni.
| Skończyć | Aplikacja |
|---|---|
| Obrobione maszynowo | Zachowuje toczoną powierzchnię i widoczne ślady obróbki |
| Pasywacja | Wspomaga odporność stali nierdzewnej na korozję poprzez usuwanie niektórych zanieczyszczeń powierzchniowych i wzmacnianie ochronnej warstwy pasywnej |
| Polerowanie mechaniczne | Tworzy gładszą powierzchnię tam, gdzie jest to określone |
| Inne określone zabiegi | Stosowany zgodnie z wymaganiami dotyczącymi kompatybilności materiału i rysunku |
Pasywacja jest raczej obróbką powierzchni niż substytutem wyboru odpowiedniego gatunku stali nierdzewnej. Specyfikacja wykończenia powinna określać wymagany proces i kryteria akceptacji.
Założona w 2007 roku firma SHENGFA Hardware zapewniaUsługi obróbki skrawaniem CNC i obróbki metalido elementów ze stali nierdzewnej, stali węglowej i stopów aluminium. Produkcję można rozpocząć od plików CAD, rysunków wymiarowych lub specyfikacji komponentów, a operacje obróbki dobiera się tak, aby pasowały do geometrii części.
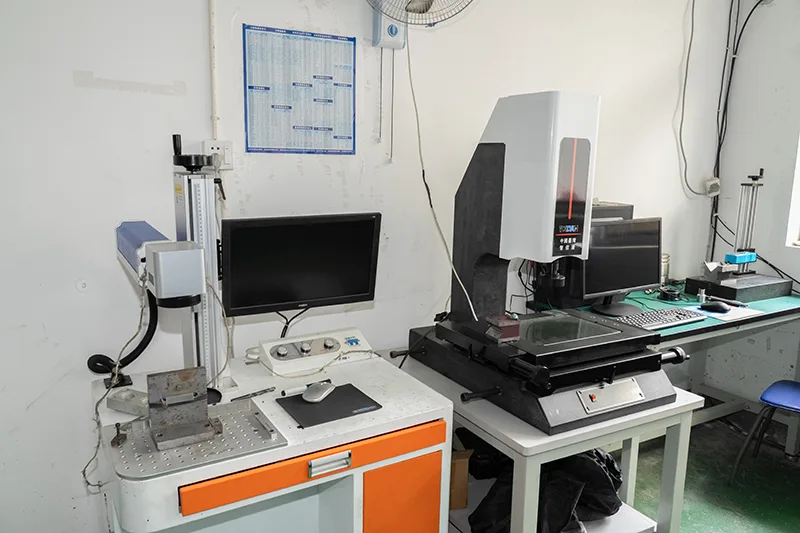
W przypadku gwintowanych adapterów kołnierzowych sekwencja obróbki obejmuje toczenie kołnierzy, wiercenie i pogłębianie otworów montażowych, gwintowanie wewnętrzne i wykańczanie krawędzi. Wymiary kołnierzy, położenie otworów, pasowanie gwintu, geometria występu ustalającego i chropowatość powierzchni stanowią główne punkty kontroli. Wymieniony sprzęt kontrolny SHENGFA obejmuje współrzędnościowe maszyny pomiarowe (CMM), projektory optyczne 2D i testery chropowatości powierzchni. Do zastosowań wymagających badania struktury wewnętrznej dostępny jest także sprzęt do kontroli rentgenowskiej.
SHENGFAUsługi OEM i ODMdostosować produkcję komponentów w oparciu o rysunek, w tym określone materiały, standardy gwintów, tolerancje wymiarowe i obróbkę powierzchni. Planowanie produkcji uwzględnia również wielkość zamówienia i dokumentację kontrolną, łącząc sekwencję obróbki z wymaganiami funkcjonalnymi gotowego komponentu.
W przypadku części do obróbki CNC ze stali nierdzewnej to połączenie procesów obróbki, sprzętu do kontroli wymiarów i produkcji opartej na rysunkach wspiera produkcję komponentów ze zdefiniowanymi interfejsami montażowymi, połączeniami gwintowanymi i współpracującymi powierzchniami. Aby poprosić o wycenę, należy podać rysunek części, gatunek materiału, specyfikację gwintu, tolerancje krytyczne, wykończenie powierzchni i wielkość zamówienia.
Prześlij rysunek komponentu, gatunek materiału, specyfikacje gwintów, tolerancje wymiarowe, wykończenie powierzchni i wielkość zamówienia do SHENGFA Hardware w celu uzyskania wyceny.
SHENGFA dostarcza obrabiane CNC komponenty ze stali nierdzewnej do połączeń gwintowych, zespołów montażowych i innych zastosowań przemysłowych, a stal węglowa i stopy aluminium są dostępne do projektów wymagających alternatywnych właściwości materiałowych.
Wyślij zapytanieUżywaj kompatybilnych materiałów złącznych, nałóż smar przeciwzatarciowy odpowiedni do stali nierdzewnej i kontroluj prędkość i moment obrotowy montażu. Unikaj ponownego użycia gwintów, które wykazują oznaki zatarcia lub deformacji.
Określ na rysunku standard gwintu, średnicę nominalną, skok, klasę tolerancji i metodę kontroli. Specyfikacja gwintu elementu współpracującego powinna zostać potwierdzona przed rozpoczęciem produkcji, aby uniknąć problemów z dopasowaniem.
Pasywacja usuwa zanieczyszczenia powierzchni bez celowego usuwania materiału bazowego, więc nie powinna zmieniać wymiarów funkcjonalnych. Krytyczne wymiary i pasowanie gwintu należy nadal sprawdzić po zakończeniu, jeśli wymaga tego rysunek.
Kąt zagłębienia musi odpowiadać kątowi łba śruby, aby zapewnić prawidłowe osadzenie i rozkład obciążenia. Nieprawidłowy kąt może zmniejszyć powierzchnię styku i spowodować poluzowanie lub uszkodzenie powierzchni pod wpływem wibracji.
Tak. SHENGFA akceptuje obróbkę OEM i ODM na podstawie zwymiarowanych rysunków lub plików CAD. Ilości prototypów i małych partii można podawać w oparciu o materiał, tolerancje, wymagania kontrolne i specyfikacje wykończenia.
Adres
Yunlong Town, Ningbo City, Prowincja Zhejiang, Chiny
Tel