

Złożone komponenty metalowe często stwarzają podstawowy problem produkcyjny: im bardziej skomplikowana staje się geometria, tym trudniej jest ją dokładnie wyprodukować bez dodawania wielu etapów obróbki lub montażu.Części odlewane ze stali nierdzewnejoferuje praktyczny sposób formowania kształtów, które byłyby trudne lub czasami nieekonomiczne w przypadku wykonania z litego materiału.
Nie oznacza to jednak, że każdy złożony kształt można z powodzeniem odlać. Cienkie ściany, wąskie przejścia, ostre przejścia, głębokie wnęki i małe otwory – wszystko to stawia różne wymagania procesowi odlewania. Prawdziwym pytaniem nie jest po prostu to, czy odlewanie metodą traconego stali nierdzewnej może wytwarzać skomplikowane geometrie, ale jak daleko może zajść proces przy jednoczesnym zachowaniu prawidłowego przepływu metalu, kontroli wymiarów i jakości powierzchni użytkowej.
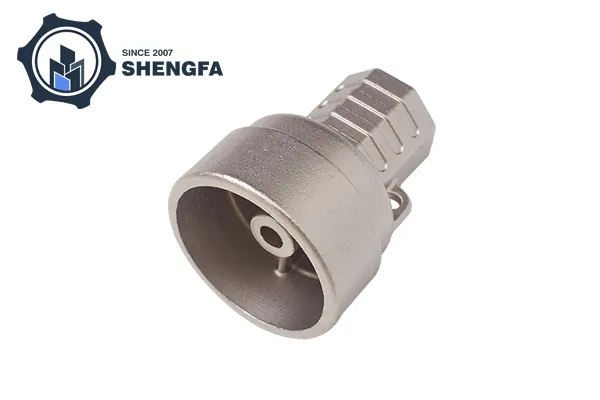
Odlewanie metodą traconą rozpoczyna się od szczegółowego wzoru wosku lub polimeru. Wokół wzoru budowana jest ceramiczna skorupa, po czym wzór jest usuwany i do powstałej wnęki wlewa się stopioną stal nierdzewną.
Ponieważ forma tworzona jest wokół rzeczywistej geometrii elementu, proces nie jest całkowicie zależny od narzędzi skrawających docierających do każdej powierzchni. Jest to jedna z jego głównych zalet w przypadku skomplikowanych części.
Funkcje, które często można włączyć do jednego odlewu, obejmują:
W przypadku obrabianego komponentu wytworzenie tych elementów może wymagać kilku ustawień, specjalistycznych narzędzi lub późniejszego połączenia oddzielnych komponentów. Odlewanie metodą traconą może zmniejszyć liczbę pojedynczych operacji produkcyjnych poprzez utworzenie większej części geometrii bezpośrednio w formie.
Cienkie ścianki są możliwe, ale należą do bardziej wrażliwych cech procesu odlewania metodą traconego węgla.
Kiedy stopione części odlewane ze stali nierdzewnej dostają się do cienkiej sekcji, metal szybko traci ciepło, ponieważ otaczająca forma pochłania ciepło. Jeśli metal stwardnieje, zanim ubytek zostanie całkowicie wypełniony, mogą wystąpić defekty, takie jak nieprawidłowe przebiegi lub niekompletne przekroje.
Na to, czy cienka ściana może zostać skutecznie wypełniona, wpływa kilka zmiennych:
| Czynnik | Wpływ na cienkie przekroje |
|---|---|
| Grubość ścianki | Określa, jak szybko metal traci ciepło |
| Temperatura zalewania | Wpływa na płynność metalu |
| Skład stopu | Różne gatunki zachowują się inaczej podczas napełniania |
| Temperatura powłoki | Wpływa na szybkość krzepnięcia |
| Projekt bramkowy | Kontroluje sposób, w jaki stopiony metal dociera do cienkich obszarów |
| Geometria części | Ostre przejścia mogą przerwać przepływ metalu |
| Rozmiar odlewu | Większe części mogą wymagać innych strategii napełniania |
Dlatego nie ma jednej uniwersalnej minimalnej grubości ścianki, która miałaby zastosowanie do każdego odlewu metodą traconego wosku ze stali nierdzewnej. Praktyczny limit zależy od stopu, wymiarów elementu, układu powłoki, temperatury odlewania i ogólnej geometrii.
Częstym błędem jest ocenianie komponentu tylko po jego najcieńszej ściance. W praktyce cała geometria określa, jak łatwo stopiony metal może dotrzeć do tej ściany.
Na przykład krótkie, cienkie żebro połączone ze stosunkowo grubą sekcją może być łatwiejsze do wypełnienia niż długa, izolowana cienka ściana. Podobnie cienka zakrzywiona powierzchnia może zachowywać się inaczej niż cienka, płaska powierzchnia.
Projektanci powinni zatem rozważyć:
Im dłuższa jest cienka ściana, tym większe ryzyko przedwczesnego zestalenia, zanim ubytek zostanie całkowicie wypełniony.
Cienkie sekcje połączone z większymi masami mogą powodować różnice w chłodzeniu i krzepnięciu. Właściwe przejścia mogą pomóc w zmniejszeniu zlokalizowanych naprężeń i defektów odlewu.
Ostre narożniki wewnętrzne mogą komplikować przepływ metalu i powodować koncentrację naprężeń. Małe promienie są na ogół łatwiejsze w zarządzaniu niż nagłe przejścia pod kątem 90 stopni.
Kanały wewnętrzne muszą umożliwiać przedostanie się stopionego metalu i ucieczkę powietrza lub gazów. Konsekwentne odtworzenie wyjątkowo wąskich lub głębokich przejść może być trudniejsze.
Odlewanie metodą inwestycyjną często kojarzy się ze skomplikowanymi kształtami, ale istnieją praktyczne granice.
Projekt może stać się trudny, jeśli łączy w sobie kilka skrajnych cech na raz – na przykład bardzo cienką ścianę, długą, wąską wnękę, głębokie wewnętrzne przejście i mały otwór.
W tym momencie pytanie zmienia się z „Czy można to rzucić?” na „Czy można go rzucać konsekwentnie?”
To rozróżnienie jest ważne dla planowania produkcji. Geometria, którą można wyprodukować jednorazowo w dokładnie kontrolowanych warunkach, może nie nadawać się do stabilnej, powtarzalnej produkcji, jeśli okno procesu jest zbyt wąskie.
Stal nierdzewna obejmuje wiele różnych rodzin stopów, w tym gatunki austenityczne, martenzytyczne, ferrytyczne i utwardzane wydzieleniowo. Ich zachowanie przy rzucaniu nie jest identyczne.
Wybrana ocena może mieć wpływ na:
Z tego powodu wybór materiału powinien nastąpić wraz z projektem odlewu, a nie po ukończeniu geometrii.
Na przykład gatunek stali nierdzewnej wybrany przede wszystkim ze względu na odporność na korozję może wymagać innych rozważań procesowych niż gatunek wybrany ze względu na wyższą twardość lub wytrzymałość mechaniczną.
Proces ten staje się szczególnie przydatny, gdy w jednym metalowym elemencie trzeba połączyć kilka złożonych cech.
Rozważmy obudowę ze stali nierdzewnej zawierającą zakrzywione kanały, występy montażowe, cienkie żebra i nieregularny profil zewnętrzny. Obróbka całego kształtu z litego bloku może generować znaczne straty materiału i wymagać wielu orientacji obróbki.
Odlewanie metodą traconą może najpierw uformować znaczną część podstawowej geometrii. Obróbkę można następnie zarezerwować dla powierzchni, w przypadku których wymagane są węższe tolerancje, gwinty, obszary uszczelnień lub precyzyjne otwory.
Ta kombinacja jest często bardziej praktyczna niż oczekiwanie, że odlewanie lub obróbka wykonają każdą operację.
Odlewanie metodą traconą pozwala uzyskać stosunkowo szczegółowe powierzchnie, ale nie każdy element należy koniecznie pozostawić w stanie po odlaniu.
Typowe obszary obróbki po odlewaniu obejmują:
Kluczem jest rozróżnienie pomiędzy złożonością kształtu a precyzją wymiarową.
Odlewanie metodą traconą doskonale nadaje się do formowania skomplikowanych kształtów. Obróbka CNC pozostaje bardziej odpowiednia, gdy powierzchnia wymaga szczególnie wąskich tolerancji wymiarowych lub kontrolowanego wykończenia powierzchni.
Niewielka modyfikacja modelu CAD może czasami znacząco zmienić zachowanie odlewu.
Przydatne uwagi projektowe obejmują:
Nagłe zmiany z cienkich na grube sekcje mogą powodować nierównomierne chłodzenie. Stopniowe przejścia mogą zapewnić bardziej przewidywalny wzór krzepnięcia.
Dodanie odpowiednich promieni może poprawić płynięcie metalu i zmniejszyć lokalną koncentrację naprężeń.
Duże różnice w grubości przekroju mogą powodować różne szybkości chłodzenia i zwiększać możliwość problemów związanych ze skurczem.
Chociaż odlewanie metodą traconą nie wymaga takich samych rozważań na temat zwolnienia z formy, jak konwencjonalne odlewanie ciśnieniowe, ogólny wzór i projekt skorupy nadal muszą uwzględniać wymagania produkcyjne i usuwanie wzoru.
Powierzchnie wymagające obróbki po odlewaniu należy zidentyfikować na etapie projektowania, a nie dodawać je po namyśle.
Geometria zewnętrzna jest na ogół łatwiejsza do sprawdzenia niż geometria wewnętrzna. Gdy komponent zawiera wewnętrzne kanały lub zamknięte wnęki, weryfikacja staje się ważniejsza.
W zależności od części kontrola może obejmować:
Kontrola rentgenowska jest szczególnie przydatna, gdy defektów wewnętrznych nie można zidentyfikować z zewnątrz. Może ujawnić pewne formy porowatości, skurczu lub wtrąceń bez rozcinania elementu.
Odlewanie metodą traconą ma zwykle sens, gdy element łączy w sobie złożoną geometrię, stosunkowo małe lub średnie wymiary, cechy trudne do obróbki i potrzebę zmniejszenia liczby składanych elementów.
Może być mniej atrakcyjny, gdy:
Najlepszy proces zależy zatem od całego komponentu, a nie od jednej atrakcyjnej cechy.
Przed wyborem odlewu inwestycyjnego ze stali nierdzewnej należy odpowiedzieć na kilka pytań:
Wczesna odpowiedź na te pytania może ujawnić potencjalne problemy z odlewaniem przed rozpoczęciem oprzyrządowania i produkcji.
Odlewanie metodą traconego stali nierdzewnej radzi sobie ze skomplikowaną geometrią i elementami cienkościennymi, ale jego możliwości nie są nieograniczone. Pomyślne wyniki zależą od związku między grubością ścianki, geometrią, doborem stopu, temperaturą metalu, warunkami powłoki, konstrukcją wlewu i zachowaniem podczas krzepnięcia.
Najsilniejsze zastosowanie to nie tylko część o skomplikowanym kształcie. Jest to element, w którym można efektywnie formować złożoną geometrię poprzez odlewanie, podczas gdy obszary o krytycznym znaczeniu dla precyzji są wykańczane poprzez obróbkę i weryfikowane poprzez odpowiednią kontrolę.
W przypadku części odlewanych ze stali nierdzewnej najbardziej użytecznym podejściem jest zatem ocena całej geometrii, a nie skupianie się na jednej minimalnej grubości ścianki. Dobrze zaprojektowany odlew współpracuje z zachowaniem roztopionej stali nierdzewnej, zamiast wymuszać w procesie odtworzenie cech, które są zasadniczo trudne do stałego wypełnienia lub zestalenia.
-


