

Gotowy element złączny zwykle nie wygląda jak element, który przeszedł skomplikowany proces produkcyjny. Śruba w momencie dotarcia do klienta pozostaje śrubą, a nakrętka nadal wygląda jak stosunkowo prosta część metalowa. Łatwo przeoczyć to, ile dzieje się pomiędzy surowcem a gotowym komponentem. Należy podjąć decyzje dotyczące formowania, obróbki skrawaniem, kontroli gwintu, obróbki powierzchni, kontroli i sporo drobnych ocen dokonywanych po drodze.
W przypadku masowej produkcji sprzętu zdobycie jednej dobrej części nie jest trudne. Trudniejsze zadanie polega na tym, aby kolejne kilka tysięcy elementów zachowywało się w podobny sposób. W tym miejscu doświadczenie produkcyjne zaczyna mieć znaczenie. Na SPRZĘT NINGBO SHENGFAodkryliśmy, że niezawodny łącznik jest zwykle wynikiem procesu, który był stabilny przez długi czas, a nie pojedynczej operacji, która wygląda imponująco na papierze.
Do wielu śrub i innychłącznikshistoria produkcji rozpoczyna się od drutu lub pręta stalowego, który należy przygotować do formowania. Zanim materiał trafi do kuźni, należy już podjąć decyzje dotyczące stanu materiału, wymiarów i sposobu zorganizowania trasy produkcyjnej. Te szczegóły mogą wydawać się zwyczajne, ale mogą mieć wpływ na to, co stanie się później.
Kucieto jeden z tych procesów, który z daleka może wyglądać całkiem prosto. Materiał jest podgrzewany lub przygotowywany w inny sposób, umieszczany w oprzyrządowaniu i formowany pod ciśnieniem. W rzeczywistości materiał musi poruszać się w kontrolowany sposób. Jeśli warunki formowania zmienią się za bardzo, kształt półwyrobu może się różnić, co powoduje więcej pracy w kolejnych operacjach.
Kuty półwyrób nie musi być produktem gotowym. Musi po prostu zapewnić stabilny punkt wyjścia dla wszystkiego, co nastąpi po nim.
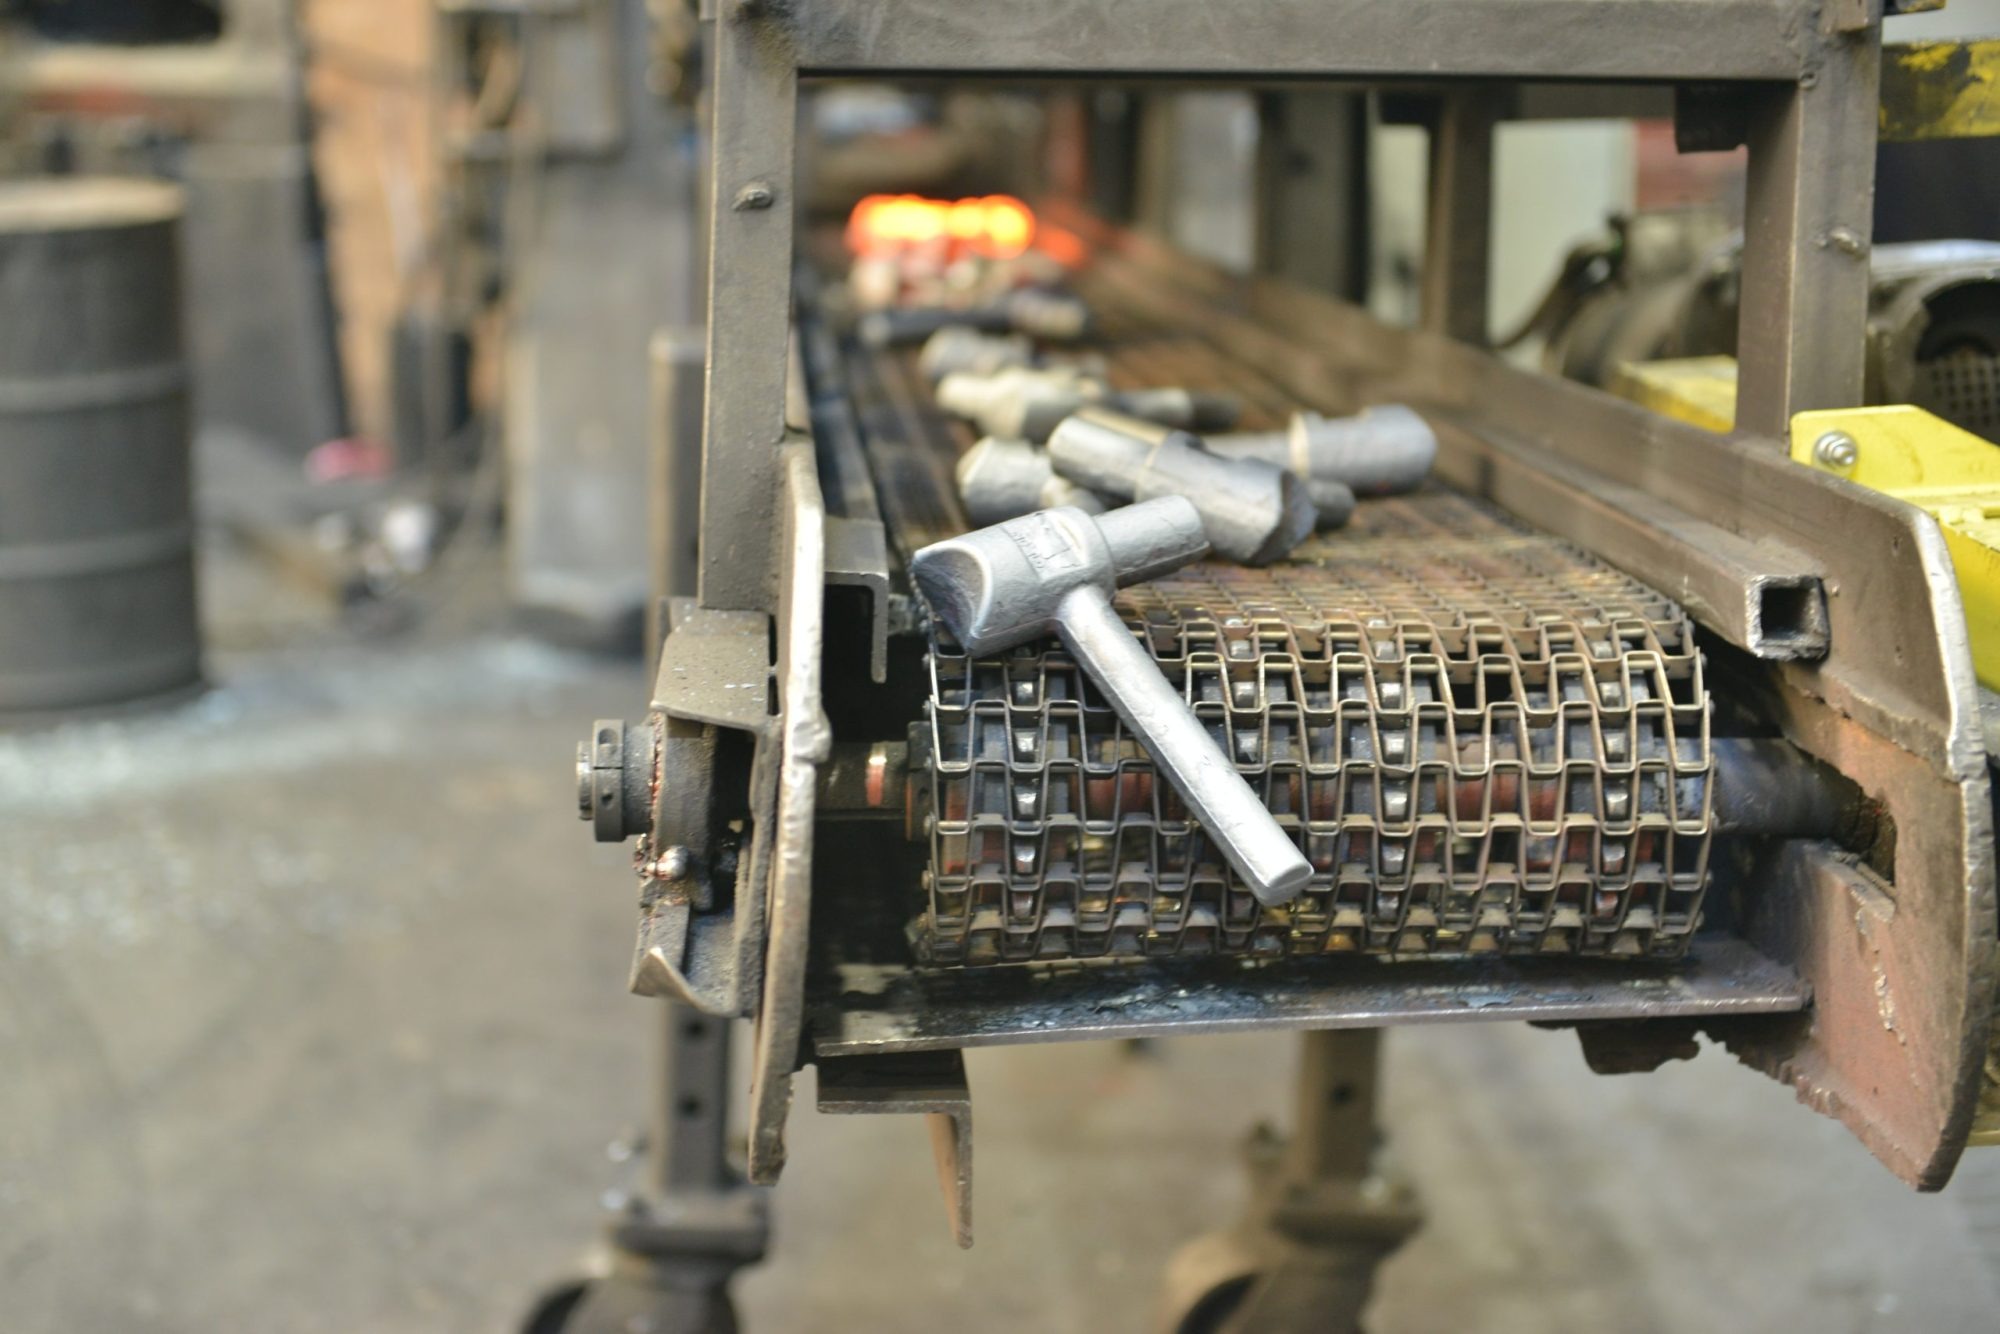
Jest to szczególnie ważne w przypadku śrub. Łeb, wał i ogólna geometria muszą być uformowane w sposób umożliwiający późniejsze gwintowanie i wykańczanie. Jeśli początkowy kształt jest niespójny, w obróbce CNC może być konieczne usunięcie różnych ilości materiału z różnych części. To sprawia, że następna operacja jest trudniejsza do utrzymania w stabilnym stanie.
Temperatura materiału to kolejny czynnik, którego nie można zignorować. Kiedy metal zachowuje się inaczej w zależności od serii produkcyjnej, wynik formowania może się zmienić, nawet jeśli oprzyrządowanie nie uległo zmianie. Doświadczeni operatorzy uczą się dostrzegać te różnice. Czasami cykl produkcyjny na początku wygląda normalnie, ale po pewnym czasie pracy maszyny zaczynają pojawiać się niewielkie zmiany w przepływie materiału. Wczesne wyłapanie tych zmian jest znacznie łatwiejsze niż późniejsze poprawianie setek gotowych elementów.
Oczywiście nie każdy element złączny wymaga kucia. W zależności od kształtu, objętości, materiału i zastosowania, odlewanie lub odlewanie metodą traconego materiału może mieć większy sens. Procesy te są przydatne, gdy komponent ma geometrię, która byłaby trudna lub nieefektywna do utworzenia za pomocą konwencjonalnego formowania. Mają własne wyzwania, szczególnie dotyczące przepływu materiału, chłodzenia i stabilności wymiarowej.
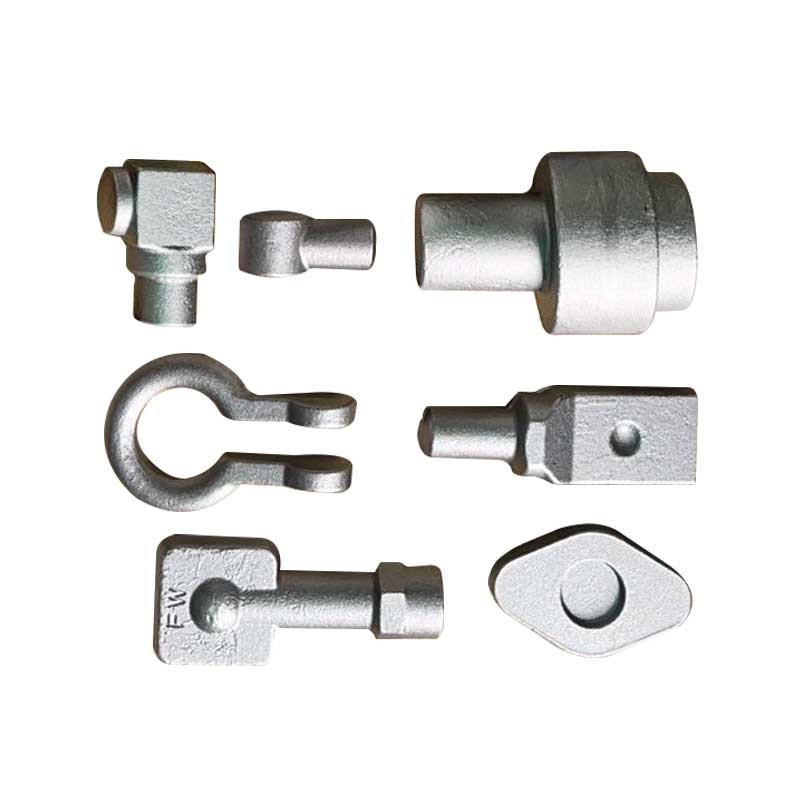
Ścieżka produkcji może zatem zmieniać się w zależności od produktu, ale podstawowa idea pozostaje ta sama. Pierwszy proces musi zapewnić drugiemu procesowi w miarę stabilny punkt wyjścia. Jeśli ten związek zostanie zignorowany, problemy będą miały tendencję do schodzenia w dół.
Po utworzeniu podstawowej formy rozpoczyna się obróbka, która przybliża komponent do jego ostatecznych wymiarów. To jest gdzieObróbka CNCstaje się szczególnie przydatny. Nowoczesny sprzęt może obsługiwać wąskie tolerancje i powtarzać skomplikowane operacje z dużą dokładnością, ale maszyna nie działa w izolacji.
Stan narzędzia ma znaczenie. Stan materialny ma znaczenie. Parametry cięcia mają znaczenie. Nawet sposób ułożenia części może mieć wpływ na wynik.
Jedną rzeczą, która może wprowadzić w błąd w produkcji CNC, jest bardzo dobry pierwszy element. Jeśli pierwsza część wypadnie idealnie, można założyć, że proces jest już pod kontrolą. Ale seria produkcyjna jest inna. W miarę jak narzędzie kontynuuje cięcie, zużycie stopniowo wzrasta. Może nie być to oczywiste od razu. Powierzchnia może stać się nieco bardziej chropowata, wymiar może przesunąć się w stronę granicy tolerancji lub wymiar związany z gwintem może zacząć się przesuwać.
Zmiany te zwykle następują stopniowo i dlatego można je przeoczyć.
W NINGBO SHENGFA HARDWARE nie skupiamy się wyłącznie na tym, aby maszyna wyprodukowała dokładną część. Większym problemem jest to, czy ta sama konfiguracja może w dalszym ciągu wytwarzać akceptowalne części bez ciągłej interwencji. W niektórych przypadkach bardziej konserwatywny bieg ma większy sens niż próba skrócenia czasu cyklu o każdą możliwą sekundę.
Takie podejście jest szczególnie przydatne przy produkcji elementów złącznych w dużych ilościach. Mała różnica powtórzona na tysiącu sztuk nie jest już małą różnicą.
Gwintowanie zasługuje na szczególną uwagę, ponieważ bezpośrednio wpływa na współpracę śruby i nakrętki. Gwint może spełniać wymagania wymiarowe, a mimo to wydawać się inny podczas montażu, jeśli proces nie jest stabilny. Zależność pomiędzy profilem gwintu, skokiem, stanem powierzchni i tolerancją wpływa na płynność łączenia części.
Jest to coś, co klienci często zauważają, niekoniecznie opisując to językiem technicznym. Mogą po prostu powiedzieć, że jedna partia „czuje się lepiej” podczas montażu. Tego rodzaju informacje zwrotne mogą być przydatne. Informuje producenta, że same liczby mogą nie wyjaśniać wszystkiego, co dzieje się z gotowym elementem złącznym.
Obróbka skrawaniem musi również uwzględniać wynik wcześniejszego procesu kucia lub odlewania. Jeśli przychodzące półfabrykaty są niespójne, obróbka CNC ma mniej miejsca na wydajną pracę. Maszyna może skorygować pewne różnice, ale nie jest w stanie rozwiązać każdego problemu powstałego wcześniej.
Dlatego też trasę produkcji należy rozpatrywać całościowo. Kucie i obróbka skrawaniem nie powinny być traktowane jako całkowicie odrębne prace. Jakość jednego wpływa na warunki pracy drugiego.
Po uformowaniu i obróbce element złączny nadal nie jest gotowy do wysyłki. Obróbka powierzchni jest często etapem, na którym dodawany jest wygląd i ochrona, ale ma ona również praktyczny wpływ na końcowy element.
Śruby i nakrętki mogą wymagać galwanizacji, powlekania lub innej obróbki powierzchni, w zależności od miejsca ich użycia. Odporność na korozję jest oczywistym problemem, szczególnie gdy sprzęt jest narażony na działanie wilgoci lub warunki zewnętrzne. Jednak powierzchnia wpływa również na tarcie i zachowanie podczas montażu, dlatego grubości i konsystencji powłoki nie można po prostu traktować jako kwestii kosmetycznych.
Znaczenie ma również stan powierzchni przed obróbką. Jeśli obróbka pozostawi niespójne ślady lub jeśli czyszczenie nie będzie odpowiednio kontrolowane, na ostatecznej powłoce mogą pojawić się te różnice. Proces obróbki powierzchni nie może w magiczny sposób zmienić niestabilnej powierzchni obrobionej w całkowicie jednolitą.
Komponenty aluminiowe mają swoje własne wymagania dotyczące wykończenia. Na przykład anodowanie może zapewnić atrakcyjną i trwałą powierzchnię, ale może również sprawić, że różnice między partiami będą bardziej zauważalne. Stan aluminium przed anodowaniem, proces przygotowania i sama obróbka wpływają na ostateczny wygląd.
Jest to jeden z powodów, dla których inspekcja końcowa nie powinna być postrzegana jako jedyny punkt kontroli jakości. Kontrola jest ważna, ale zanim problem osiągnie końcowy etap, większość prac produkcyjnych jest już ukończona. Lepiej jest zrozumieć, skąd biorą się różnice, już w trakcie produkcji.
Dlatego w NINGBO SHENGFA HARDWARE kontrola końcowa jest częścią większego procesu, a nie całego systemu jakości. Należy sprawdzić wymiary, gwinty, wygląd i stan powierzchni, ale informacje uzyskane podczas tych kontroli są również przydatne do zrozumienia samego procesu produkcyjnego.
Dobrego wyniku nie należy traktować jako szczęścia. Jeśli partia wyjdzie szczególnie stabilna, warto zrozumieć dlaczego. Czy materiał był bardziej spójny? Czy oprzyrządowanie pozostało w dobrym stanie? Czy ustawienia urządzenia pozostały niezmienione? Czy obróbka powierzchni przebiegała sprawnie? Te pytania mogą sprawić, że kolejne zamówienie będzie bardziej przewidywalne.
Na tym właśnie polega wartość doświadczenia w produkcji elementów złącznych. Fabryka stopniowo uczy się, na które szczegóły warto zwrócić uwagę, a które zmiany są niepotrzebne. Nie każdy problem wymaga skomplikowanego rozwiązania. Czasami najlepszym ulepszeniem jest po prostu powstrzymanie procesu od zbytniego przemieszczania się.
Od kutego półwyrobu po gotowy element złączny – istnieje wiele możliwości wprowadzenia zmian w procesie. Celem dobrej produkcji nie jest udawanie, że różnice można całkowicie wyeliminować. Chodzi o to, żeby utrzymać go w granicach niemających wpływu na pracę Klienta.
Gotowa śruba może zajmować jedynie niewielką ilość miejsca w pudełku. Nakrętka może prawie nic nie ważyć w porównaniu z maszyną, w której jest zamontowana. Jednak te małe elementy mogą określić, czy zespół pasuje płynnie, czy konserwacja jest prosta i czy linia produkcyjna działa bez niepotrzebnych przerw.
Dlatego też droga od kutego półfabrykatu do gotowego elementu złącznego ma znaczenie. Gotowy element może wyglądać zwyczajnie, ale jego niezawodność wynika ze wszystkich zwyczajnych decyzji podjętych, zanim trafił do rąk klienta.


