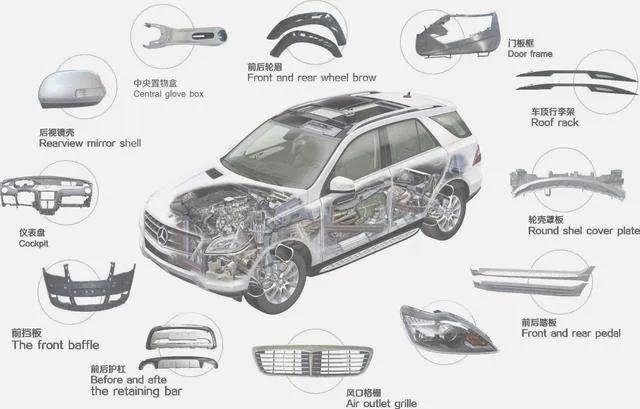
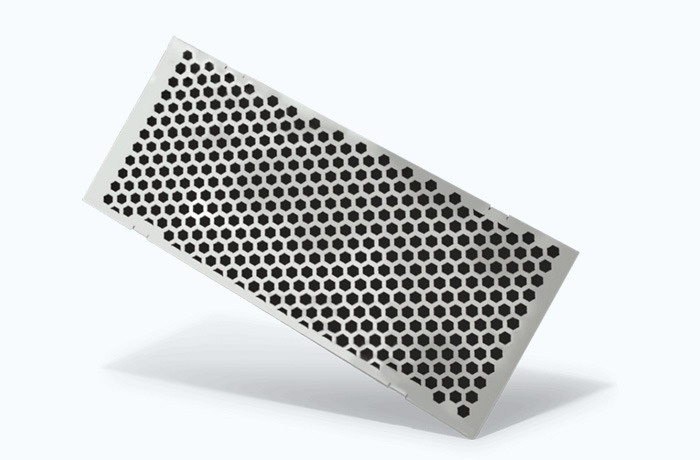
A tłoczony element metalowymoże wyglądać na skończony, gdy tylko wyjdzie z prasy. Uformowano jego kształt, otwory są na swoim miejscu, a główne wymiary wydają się prawidłowe. Jednak niewielki szczegół wzdłuż krawędzi cięcia może nadal powodować problemy w przyszłości. Ostre zadziory mogą zarysować dłoń operatora, przeszkodzić w montażu, uszkodzić sąsiadujący element lub wpłynąć na jakość powłoki powierzchniowej.
Producenci kupujący części metalowe tłoczone na zamówienie już na początku projektu powinni zwrócić uwagę na jakość krawędzi. Zadziory są normalnym problemem podczas wielu operacji cięcia i tłoczenia, ale ich rozmiar, kierunek i konsystencja mogą się różnić w zależności od materiału, stanu oprzyrządowania i konfiguracji produkcyjnej. Zrozumienie, dlaczego powstają, ułatwia podjęcie decyzji, kiedy są akceptowalne, a kiedy konieczna jest dodatkowa praca.
Tłoczenie metali wykorzystuje stempel i matrycę do cięcia lub formowania arkusza pod ciśnieniem. Podczas operacji cięcia blacha najpierw odkształca się, a następnie pęka i oddziela się w wyniku przechodzenia przez nią stempla. Powstała krawędź może zawierać nawinięcie w pobliżu strony wejściowej, stosunkowo gładki wypolerowany obszar, strefę pęknięcia i niewielki wypukły zadzior w pobliżu strony wyjściowej.
Wielkość zadziorów zależy częściowo od luzu pomiędzy stemplem a matrycą.
Jeśli szczelina nie jest zgodna z grubością i właściwościami materiału, metal może nie zostać oddzielony zgodnie z oczekiwaniami. Nadmierny luz spowoduje chropowatość krawędzi i większe zadziory, natomiast zbyt mały luz zwiększy siłę skrawania, zużycie narzędzia lub inne wady krawędzi. Optymalne ustawienie zależy od konkretnego materiału i konstrukcji oprzyrządowania, a nie od wartości uniwersalnej.
Ważny jest także stan narzędzia. W miarę zużywania się krawędzi tnącej stempel i matryca mogą nie przecinać dokładnie płyty. Gdy narzędzie uzyska spójne krawędzie, może stopniowo zacząć pozostawiać bardziej widoczne zadziory. Jeśli zmiana ta nie zostanie zauważona w długim procesie produkcyjnym, duża liczba części może wymagać dodatkowego wykończenia.
Właściwości materiału dodają kolejną zmienną. Różne gatunki stali nierdzewnej, stali węglowej, aluminium i innych płyt mają różną wydajność w procesie cięcia. Grubość, twardość, plastyczność i stan powierzchni wpływają na ostateczną krawędź. Z tego powodu konfigurację tłoczenia należy ocenić w odniesieniu do rzeczywistego materiału określonego w zamówieniu.
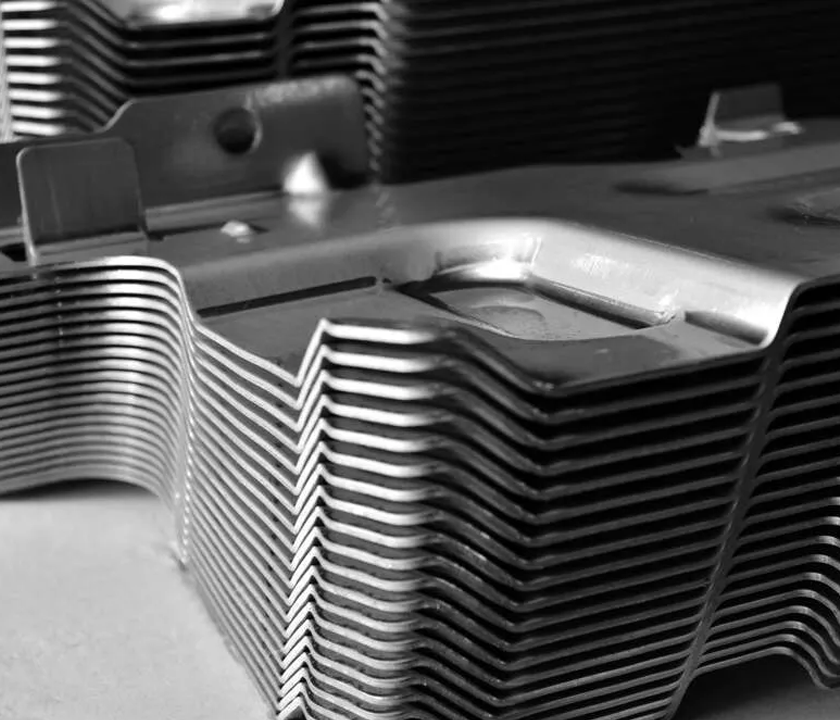
Zadziory to nie tylko defekt kosmetyczny. Jego znaczenie zależy od tego, gdzie wytłoczony element będzie używany i jak będzie współdziałał z innymi częściami.
Rozważ metalowy wspornik z kilkoma otworami montażowymi. Jeśli wokół tych otworów pozostaną zadziory, mogą one uniemożliwiać przyleganie powierzchni współpracujących na płasko lub zakłócać dopasowanie łącznika. W zespołach zawierających ruchome elementy odsłonięta ostra krawędź może uszkodzić okablowanie, uszczelki lub pobliskie powierzchnie. W częściach często obsługiwanych przez operatorów ostre krawędzie mogą również stwarzać możliwe do uniknięcia zagrożenia bezpieczeństwa.
Powłoka i ochrona przed korozją również wymagają uwagi. Chropowata krawędź może być trudniejsza do pokrycia w sposób ciągły niż odpowiednio przygotowana powierzchnia, w zależności od metody powlekania i geometrii części. Jeżeli element pracuje w środowisku wilgotnym lub korozyjnym, przygotowanie krawędzi należy rozważyć jako część ogólnego planu wykończenia, a nie jako odosobniony etap kosmetyczny.
Nie każda wytłoczona część potrzebuje idealnie gładkiej krawędzi. Ukryty wspornik bez ściśle dopasowanych interfejsów może tolerować niewielkie zadziory, które byłyby niedopuszczalne w przypadku widocznego panelu lub precyzyjnego elementu montażowego. Ważnym punktem jest zdefiniowanie wymagań odbiorczych w zależności od funkcji, obsługi i otaczającego zespołu.
Jeżeli stan krawędzi nie spełnia wymagań rysunku lub zastosowania, gratowanie może usunąć lub zredukować niechciany materiał. Odpowiednia metoda zależy od kształtu elementu, materiału, grubości, wielkości produkcji i wymaganego wykończenia krawędzi.
Metody mechaniczne obejmują szczotkowanie, wykańczanie ścierne, bębnowanie i dedykowany sprzęt do gratowania. Mogą być przydatne do usuwania ostrych krawędzi z odpowiednich części, zwłaszcza gdy trzeba obrobić wiele podobnych elementów. Jednak metodę wykończenia należy wybrać ostrożnie. Nadmierne usuwanie materiału może zmienić wymiary krawędzi, wpłynąć na drobne elementy lub uszkodzić powierzchnię, która musi pozostać nienaruszona.
Ręczne gratowanie może zapewnić elastyczność w przypadku prototypów, zamówień o małej objętości lub komponentów o trudno dostępnych miejscach. Jego ograniczenia stają się bardziej widoczne, gdy wielkość produkcji wzrasta lub gdy duża liczba krawędzi musi zostać wykończona w sposób ciągły. Jasne instrukcje pracy i odpowiednia kontrola są ważne, gdy ręczne wykańczanie stanowi część procesu produkcyjnego.
Czasami najlepszym rozwiązaniem jest usprawnienie samej operacji tłoczenia. Utrzymywanie ostrych narzędzi, sprawdzanie odstępu stempla od matrycy i monitorowanie stanu krawędzi może ograniczyć powstawanie zadziorów, zanim konieczne stanie się dodatkowe wykończenie. Konserwacja narzędzi nie eliminuje wszystkich zadziorów, ale może pomóc w utrzymaniu procesu w ustalonych granicach.
Jednym z częstych źródeł nieporozumień jest wyrażenie „bez zadziorów”. Brzmi prosto, ale może nie opisywać mierzalnego standardu akceptacji. Niektóre zastosowania wymagają usunięcia wszystkich ostrych krawędzi, inne natomiast określają maksymalną dopuszczalną wysokość zadziorów lub identyfikują poszczególne krawędzie wymagające szczególnej uwagi.
Rysunek techniczny może uczynić oczekiwania jaśniejszymi, zaznaczając krytyczne krawędzie, identyfikując powierzchnie funkcjonalne i określając wszelkie wymagane operacje usuwania zadziorów lub łamania krawędzi. Jeśli wysokość zadziorów jest istotna, kupujący i producent powinni uzgodnić sposób jej pomiaru i obowiązujące ograniczenie. Metoda kontroli powinna być dostosowana do geometrii części i zamierzonego zastosowania.
Tłoczone elementy rzadko działają w izolacji. Można je montować za pomocą elementów złącznych, łączyć z częściami obrabianymi, malować, platerować lub instalować obok elementów plastikowych i elektrycznych. Jakość krawędzi należy zatem oceniać w kontekście produktu kompletnego.
Na przykład,tłoczony metalowy zaciskmoże zaistnieć potrzeba zachowania kształtu, unikając jednocześnie uszkodzenia węża lub kabla. Płyta montażowa może wymagać czystych otworów i płaskich obszarów styku, aby można było prawidłowo dokręcić śruby. W każdym przypadku najlepszą specyfikacją krawędzi jest ta, która obsługuje funkcję komponentu bez dodawania niepotrzebnego przetwarzania.
Sprzęt Ningbo Shengfa wspiera projekty produkcji komponentów metalowych, w których należy łącznie rozważyć wybór materiału, wymagania dotyczące formowania i dalsze operacje. Dostarczenie rysunku, gatunku materiału, grubości, oczekiwanej wielkości zamówienia i szczegółów zastosowania ułatwia omówienie odpowiedniego podejścia do produkcji i wykończenia.
Dobra jakość krawędzi rzadko jest wynikiem jednej regulacji. Polega na dopasowaniu materiału do oprzyrządowania, utrzymaniu krawędzi skrawających, określeniu realistycznych granic akceptacji i wyborze metod wykańczania odpowiednich dla komponentu. Kiedy szczegóły te zostaną ustalone przed masową produkcją, producenci i nabywcy będą mogli ograniczyć niepotrzebne poprawki i stworzyć bardziej niezawodny proces dostaw.
Dla przedsiębiorstw kupujących niestandardowe części metalowe do tłoczenia,Sprzęt Ningbo Shengfaproponuje omówić ograniczenie zadziorów i wykończenie krawędzi na etapie wyceny lub przeglądu rysunku. Krótka rozmowa techniczna na początku może zapobiec późniejszym nieporozumieniom, zwłaszcza gdy komponenty muszą zostać dokładnie zmontowane, zabezpieczone powłokami ochronnymi lub bezpiecznie zutylizowane na linii montażowej.
-