

Omawiając śruby i nakrętki, ludzie często zaczynają od gatunków materiałów, a na papierze ma to sens. Normy, klasy wytrzymałości, skład chemiczny – to wszystko jest konieczne. Jeśli jednak poświęcisz wystarczająco dużo czasu na faktyczną produkcję, zaczniesz zauważać, że te etykiety nie wyjaśniają w pełni, dlaczego niektóre elementy złączne zachowują się konsekwentnie, a inne nie. Różnica zwykle pojawia się wcześniej, w mniej widocznej części procesu, gdzieś pomiędzy wyborem surowca a pierwszym etapem formowania.
Na Sprzęt Ningbo Shengfa, widzieliśmy przypadki, w których dwie partie materiału spełniały tę samą specyfikację, ale reagowały inaczej po wejściu do kucia. Nie zawsze jest dramatycznie. Czasami jest to tylko niewielka różnica w sposobie przepływu materiału pod ciśnieniem lub reakcji na zmiany temperatury. Ale te drobne różnice nie znikają — pozostają w danej części, cicho wpływając na wszystko, co będzie dalej.
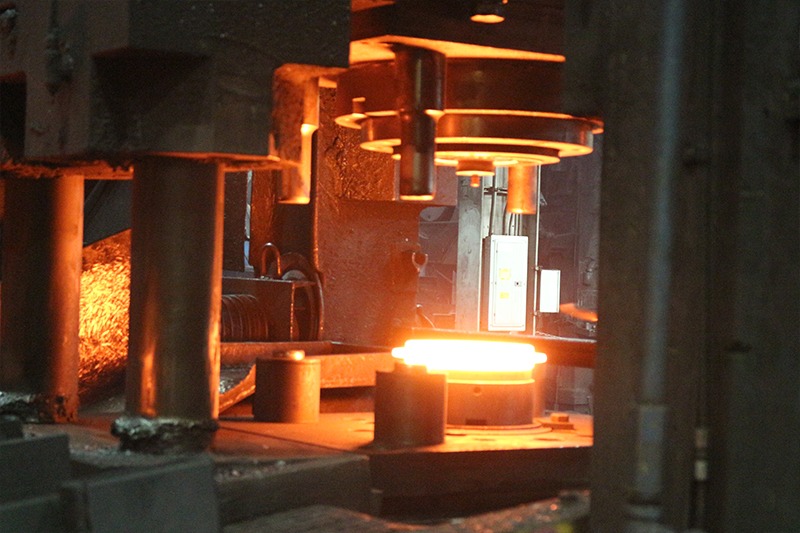
Kuciew tym sensie jest czymś więcej niż kształtowaniem. Ustawia rodzaj stanu wewnętrznego dla łącznika. Jeśli kontrola temperatury nie jest stała lub odkształcenie jest nierówne, naprężenia wewnętrzne mogą narastać w sposób, który nie jest od razu widoczny. Śruba może wyglądać doskonale po uformowaniu. Wymiary mogą nadal mieścić się w granicach tolerancji. Ale struktura wewnątrz może już być mniej stabilna, niż oczekiwano. Nie zawsze powoduje to natychmiastowe problemy i dlatego łatwo je przeoczyć. Zamiast tego pojawia się później – czasami podczas gwintowania, czasami podczas obróbki cieplnej, a czasami dopiero po pewnym czasie użytkowania elementu złącznego.
Ten sam pomysł staje się jeszcze wyraźniejszy podczas pracy z częściami aluminiowymi. W porównaniu ze stalą aluminium ma tendencję do szybszej reakcji na zmiany w procesie. Niewielkie wahania temperatury lub ciśnienia mogą prowadzić do zauważalnych różnic w kształcie lub stanie powierzchni. W pewnym sensie aluminium szybciej ujawnia problemy. Nie toleruje zbyt dobrze niespójności, co czyni go użytecznym przypomnieniem, jak ważna jest naprawdę kontrola na wczesnym etapie.
Procesy takie jak odlewanie lub odlewanie metodą inwestycyjną dodają do tego kolejną warstwę. Oferują elastyczność kształtu, szczególnie w przypadku bardziej złożonych komponentów, ale wymagają również dokładnej kontroli szybkości chłodzenia i przepływu materiału. Jeśli ta kontrola nie jest stabilna, defekty wewnętrzne lub zmiany strukturalne mogą przenieść się na obróbkę. Więc nawet wcześniejObróbka CNCsię zaczyna, na wynik mają już wpływ decyzje podjęte znacznie wcześniej.
Z biegiem czasu staje się jasne, że niezawodność nie zaczyna się od kontroli. Zaczyna się w momencie, w którym materiał po raz pierwszy zaczyna zmieniać formę. A jeśli ten krok nie jest stały, wszystko, co następuje, musi wymagać cięższej pracy, aby to zrekompensować.
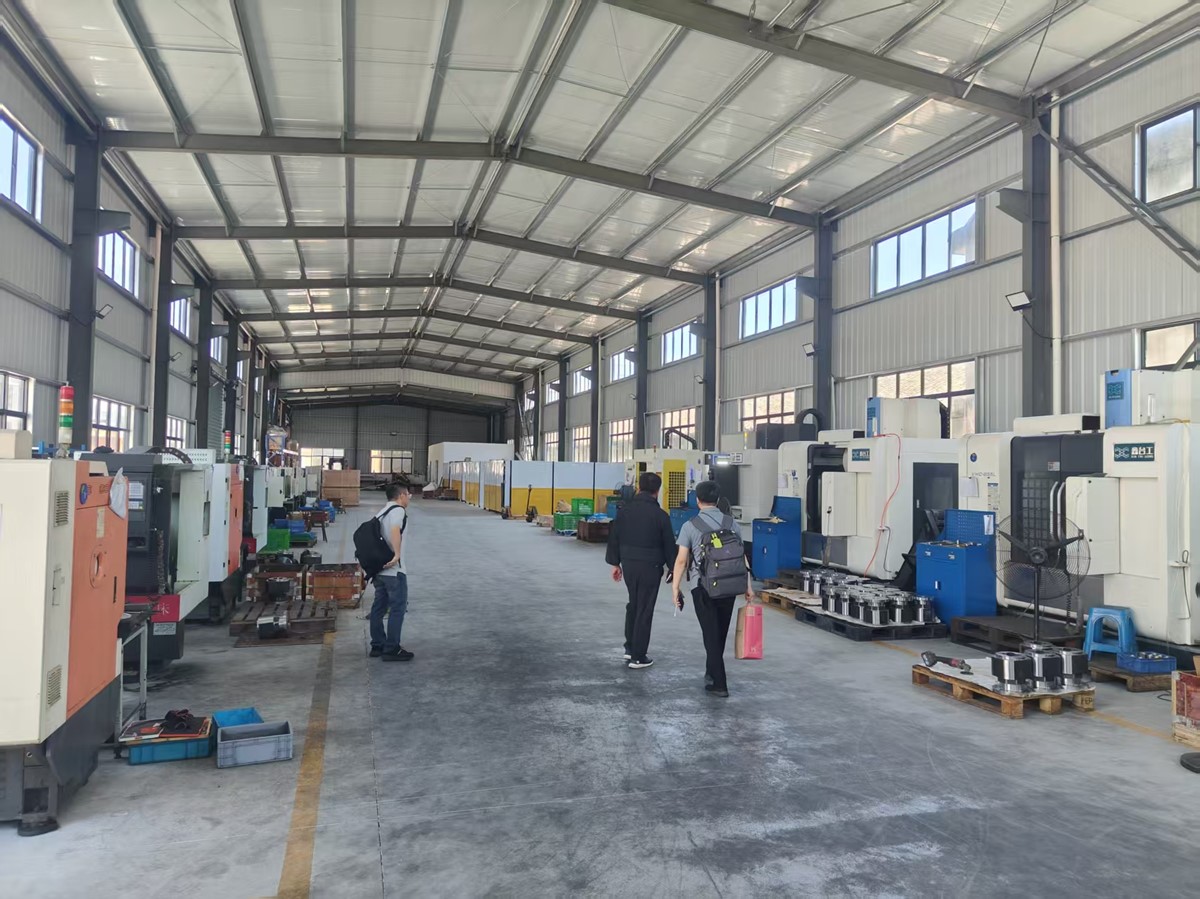
Po zakończeniu formowania kontrolę przejmuje obróbka CNC i to właśnie tutaj większość ludzi oczekuje pełnego określenia precyzji. Rysunki są przestrzegane, sprawdzane są tolerancje i wydaje się, że wszystko przechodzi w bardziej kontrolowaną fazę. Jednak w rzeczywistości obróbka skrawaniem wprowadza swój własny rodzaj zmienności, zwłaszcza gdy serie produkcyjne są duże i ciągłe.
Precyzja w praktyce nie polega tylko na jednorazowym osiągnięciu docelowego wymiaru. Chodzi o utrzymanie tego samego wyniku w czasie, w różnych partiach, w nieznacznie zmieniających się warunkach. Na przykład zużycie narzędzi nie następuje jednocześnie. Dzieje się to stopniowo i ta stopniowa zmiana może mieć wpływ na sposób cięcia powierzchni lub tworzenia gwintów. Jeśli nie będzie to starannie zarządzane, prowadzi to do niewielkich zmian, które kumulują się.
Nici są szczególnie wrażliwe. Na pozór wydają się proste — po prostu określony profil powtórzony wzdłuż trzonu. Ale w produkcji zależą one od stabilnych warunków skrawania. Niewielkie wibracje, niewielka zmiana posuwu lub nawet różnica w twardości materiału mogą zmienić sposób wychodzenia gwintu. Czasami różnica jest na tyle mała, że przechodzi kontrolę, ale na tyle duża, że wpływa na sposób łączenia śrub i nakrętek podczas montażu.
W Ningbo Shengfa Hardware nauczyliśmy się, że dążenie do bardzo wąskich tolerancji nie zawsze jest najskuteczniejszym podejściem. Ważniejsze jest to, czy te tolerancje można zachować w sposób konsekwentny. Konfiguracja, która zapewnia nieco mniej agresywne cięcia, ale pozostaje stabilna w długich seriach, często zapewnia lepszą ogólną wydajność niż ta, która dąży do perfekcji, ale podlega wahaniom. Staje się to szczególnie ważne w produkcji eksportowej, gdzie klienci oczekują nie tylko dokładności, ale powtarzalności dla tysięcy, a nawet milionów elementów złącznych.
Obróbka CNC jest również ściśle powiązana z wcześniejszymi procesami, takimi jak kucie i odlewanie. Jeśli część przychodzi z niewielkim naprężeniem wewnętrznym lub niespójnością wymiarową, obróbka musi się dostosować. Czasami oznacza to dostosowanie parametrów, czasami zaakceptowanie pewnego poziomu zmienności. Ale tak czy inaczej, proces staje się mniej przewidywalny. Z tego powodu doświadczeni producenci mają tendencję do skupiania się na zmniejszaniu odchyleń jeszcze przed rozpoczęciem obróbki, zamiast próbować je korygować później.
Jest tego również praktyczna strona. W codziennej produkcji maszyny nie są ciągle dopasowywane. Częste zmiany mogą wprowadzić większą niestabilność, a nie mniejszą. Zamiast tego parametry są ustawiane w zakresie, który okazał się skuteczny, a operatorzy są przeszkoleni w rozpoznawaniu, gdy coś dryfuje. To nie jest dramatyczny proces. W większości przypadków nie dzieje się nic niezwykłego. Ale ta cicha konsystencja sprawia, że wyniki obróbki są stabilne w czasie.
Zanim rozpocznie się obróbka powierzchni, element złączny niesie już ze sobą historię wszystkiego, co było wcześniej. Powłoka jest często postrzegana jako ostatni etap, poprawiający odporność na korozję lub wygląd. Ale w rzeczywistości zależy to w dużej mierze od stanu powierzchni, na którą jest nakładany.
Jeśli obróbka pozostawi nierówne powierzchnie lub jeśli czyszczenie nie zostanie dokładne, powłoka nie będzie zachowywać się równomiernie. Grubość może się różnić, przyczepność może się osłabić, a ogólne działanie łącznika może stać się mniej przewidywalne. Wpływa to nie tylko na odporność na korozję. Może wpływać na tarcie, moment obrotowy podczas montażu, a nawet na działanie łącznika pod obciążeniem.
W tym sensie obróbka powierzchniowa nie rozwiązuje wcześniejszych problemów. Ujawnia je. Stabilny proces prowadzący do tego etapu sprawia, że powlekanie jest proste. Niestabilny utrudnia kontrolę, nawet przy dodatkowej kontroli.
W tym przypadku kontrola procesu w mniejszym stopniu skupia się na korygowaniu, a bardziej na zapobieganiu. Zamiast w dużym stopniu polegać na kontroli końcowej w celu wykrycia usterek, uwaga skupia się na utrzymaniu każdego etapu w stabilnym zakresie. Nie oznacza to wyeliminowania wszelkich odchyleń – to nie jest realistyczne – ale oznacza ograniczenie niepotrzebnych wahań, tak aby produkt końcowy zachowywał się przewidywalnie.
W Ningbo Shengfa Hardware podejście to rozwijało się stopniowo. Nie został zbudowany w oparciu o pojedynczy system lub standard, ale dzięki wielokrotnemu doświadczeniu w produkcji eksportowej. Różni klienci, różne zastosowania, różne oczekiwania – z biegiem czasu zaczynają się wyłaniać wzorce. Produkty, które osiągają dobre wyniki, zwykle powstają w wyniku procesów, które niewiele się zmieniają. Produkty, w których występują problemy, często prowadzą do etapów, w przypadku których kontrola była mniej spójna.
Należy także zachować równowagę. Zbyt wiele dostosowań, nawet przy dobrych intencjach, może spowodować niestabilność. Zbyt mała uwaga może spowodować narastanie problemów. Wyzwaniem jest znalezienie złotego środka, w którym procesy są kontrolowane, ale nie nadmiernie korygowane. Ta równowaga nie jest stała; ewoluuje wraz z doświadczeniem.


